
- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-13 origine:Propulsé


Les coûts élevés d'élimination, les dépenses de séchage thermique et les problèmes de conformité réglementaire sont directement liés à l'excès de liquide retenu dans les déchets solides. Les presses traditionnelles à chambre encastrée atteignent souvent une limite physique en matière de déshydratation mécanique. Ils laissent de l'humidité interstitielle emprisonnée qui ne peut être éliminée par la seule pression de la pompe d'alimentation. Pour obtenir la plus faible possible, l’humidité du gâteau de filtration il faut une compression mécanique secondaire.
Ce guide décrit la mécanique, les compromis entre les matériaux, les stratégies de configuration et les facteurs opérationnels liés à la mise en œuvre d'un filtre-presse à membrane pour les applications de déshydratation avancées. Vous apprendrez à optimiser les temps de cycle, à sélectionner les bons matériaux de plaque et à valider les performances grâce à des tests rigoureux.
Mécanisme : Les filtres-presses à membrane utilisent une phase secondaire de « compression » utilisant des plaques gonflées pour comprimer mécaniquement le gâteau, réduisant considérablement l"humidité résiduelle après le cycle d"alimentation initial.
Sélection des matériaux : le choix entre une plaque filtrante à membrane en PP et une plaque filtrante à membrane en caoutchouc dicte la compatibilité chimique, la pression de compression maximale et la durée de vie opérationnelle.
Optimisation des dépenses d"investissement : l"utilisation d"une configuration « pack mixte » (membrane alternée et plaques encastrées standard) peut équilibrer les coûts d"équipement avec une déshydratation haute performance.
Rapport coût/valeur : bien que les dépenses d"investissement soient plus élevées, un filtre-presse à membrane haute pression réduit considérablement les coûts de transport et de séchage thermique en aval, accélérant ainsi le retour sur investissement dans la déshydratation des boues à grand volume.
Validation : la réduction théorique de l"humidité doit être validée par des tests rigoureux de filtre-presse sur des boues spécifiques au site avant l"achat.
Les systèmes de filtration standard sont confrontés à des limites physiques strictes dictées par les courbes de pompe et la dynamique des fluides. Lorsqu"une pompe d"alimentation pousse le lisier dans un filtre-presse, les solides s"accumulent sur le tissu filtrant. Cette accumulation forme une barrière perméable appelée gâteau de filtration. À mesure que le gâteau s’épaissit, la pression différentielle augmente rapidement. La pompe doit travailler plus fort pour pousser le liquide à travers la masse solide en croissance. Finalement, la pompe atteint sa pression morte maximale. Le débit du filtrat clair chute à un filet. À ce moment précis, le centre de la chambre contient encore un noyau humide et spongieux de lisier non filtré. Les presses standard s"arrêtent ici, laissant une humidité capillaire importante emprisonnée à l"intérieur du gâteau. La compression mécanique secondaire résout cette limitation.
Le cycle démarre de manière identique à une presse à chambre encastrée standard. Le vérin hydraulique s"étend, serrant fermement le paquet de plaques pour résister à la pression d"alimentation interne. La pompe d"alimentation principale s"active, entraînant le lisier à travers le sabot d"alimentation central ou dans les coins vers les chambres vides. Les solides s"accumulent uniformément sur les toiles filtrantes. Le filtrat traverse le tissu tissé, descend par les tuyaux de drainage sur la surface de la plaque et sort par les orifices de décharge des coins. Les opérateurs surveillent le débit du filtrat. Lorsque le débit descend en dessous d"un point de consigne prédéterminé (souvent 1 à 2 gallons par minute, selon la taille de la presse), la phase de remplissage initiale est terminée. La pompe d"alimentation s"arrête et les vannes d"isolement d"alimentation se ferment.
Les installations récupérant des produits chimiques précieux ou éliminant les impuretés solubles utilisent une phase de lavage du gâteau. Les plaques à membrane excellent ici. Comme le gâteau n’a pas encore été pressé, il conserve une densité poreuse uniforme. La liqueur de lavage est pompée dans la presse et s"écoule à travers le gâteau pour déplacer la liqueur mère. C’est ce qu’on appelle le lavage par déplacement. Il est très efficace et évite les canalisations, un problème courant dans les presses standards où le liquide de lavage contourne les zones denses du gâteau. Les opérateurs atteignent des objectifs de pureté plus élevés en utilisant beaucoup moins de liqueur de lavage.
Cette phase définit l"avantage technologique du système. Avec les vannes d"alimentation fermées et la chambre isolée, un fluide sous pression pénètre dans la cavité derrière la surface de la membrane flexible. La membrane se dilate physiquement vers l’extérieur, poussant directement contre le gâteau formé. Cette expansion réduit le volume interne de la chambre. Il force mécaniquement les particules solides à se rapprocher, effondrant les vides interstitiels. Le liquide piégé est extrait du gâteau et sort par les orifices de filtration standard.
Les opérateurs doivent sélectionner le fluide approprié pour gonfler les membranes. Cette décision a un impact sur la sécurité du site, les exigences en matière d"infrastructure et la pression maximale réalisable.
Presser le milieu | Profil de sécurité | Pression maximale | Infrastructure requise |
|---|---|---|---|
Eau sous pression | Élevé (fluide incompressible ; la pression chute instantanément en cas de défaillance de la plaque) | Jusqu"à 30+ barres | Réservoir d"eau, pompe centrifuge multi-étagé, collecteur de retour |
Air comprimé | Faible (gaz compressible ; stocke une énergie cinétique massive, risque d"explosion) | Strictement limité à < 7 bar | Compresseur d"air d"usine standard, régulateur de pression, soupapes de sécurité |
L’eau sous pression est la norme incontestée pour les applications industrielles intensives. Si une membrane se brise lors d"un écoulement d"eau, l"eau s"écoule simplement dans la conduite de filtrat et la pression du système chute immédiatement à zéro. Si une membrane se brise lors d"une compression d"air, le gaz en expansion rapide peut faire exploser le paquet de plaques, éjectant des éclats d"obus et de la boue à travers l"installation.
Une fois la phase de compression terminée, la pression derrière les membranes est relâchée. L"eau s"écoule vers le réservoir de rétention. Cependant, le sabot d"alimentation central contient toujours du lisier humide et non filtré. Les opérateurs lancent une séquence de soufflage. L"air comprimé est injecté directement dans la conduite d"alimentation. Cet air purge la boue humide restante du noyau et la repousse dans le réservoir d"alimentation. Une fois le noyau dégagé, le vérin hydraulique se rétracte. La presse s"ouvre et les gâteaux secs et hautement comprimés tombent dans la trémie de décharge située en dessous.
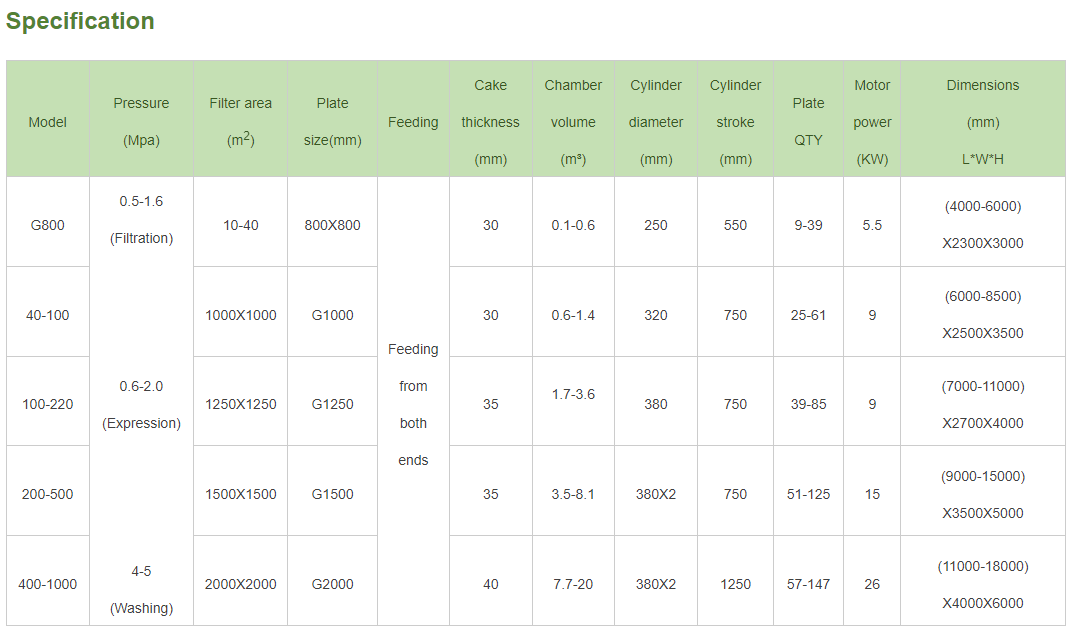
L"efficacité de la phase de compression dépend entièrement des propriétés physiques du matériau de la membrane et de la disposition structurelle du paquet de plaques. La sélection du mauvais matériau entraîne une fatigue prématurée, une dégradation chimique et une défaillance catastrophique des plaques. La sélection d’une mauvaise configuration gaspille des dépenses d’investissement sans apporter des gains de performances proportionnels.
Une plaque filtrante à membrane PP offre une structure rigide et très durable. Les fabricants produisent ces plaques dans deux styles distincts : entièrement soudées et remplaçables. Des plaques entièrement soudées fusionnent la membrane directement à la plaque centrale. Si la membrane tombe en panne, la plaque entière doit être jetée. Les conceptions remplaçables utilisent une feuille de membrane séparée qui se verrouille dans une rainure sur la plaque centrale, permettant aux équipes de maintenance d'échanger la surface tout en conservant le noyau coûteux.
Résistance chimique : le polypropylène gère une vaste gamme de pH, des boues minières très acides aux lavages chimiques caustiques.
Tolérance de température : les plaques PP standard fonctionnent en toute sécurité jusqu'à 80°C. Des formulations spécialisées peuvent pousser cette limite légèrement plus haut.
Intégrité structurelle : La nature rigide du PP lui permet de résister à des pressions internes élevées sans se déformer.
Limites : le PP a une élasticité inférieure à celle des élastomères. Elle est très sensible à la fissuration par fatigue de flexion si les opérateurs gonflent la membrane au-delà des limites de déflexion spécifiées par le fabricant.
Une plaque filtrante à membrane en caoutchouc offre une flexibilité et une élasticité supérieures. Ces plaques utilisent presque exclusivement une membrane élastomère remplaçable (telle que l'EPDM ou le NBR) tendue sur une âme en acier, en aluminium ou en polymère robuste.
Haute élasticité : les membranes en caoutchouc peuvent s’étirer beaucoup plus que le PP. Cela les rend idéaux pour les processus dans lesquels l'épaisseur du gâteau varie considérablement d'un lot à l'autre.
Résistance à l'abrasion : les élastomères absorbent l'impact des boues hautement abrasives, prolongeant ainsi la durée de vie de la surface de la plaque.
Compression extrême : les plaques en caoutchouc sont fréquemment utilisées dans les applications nécessitant une réduction massive du volume.
Limites : Le caoutchouc se dégrade rapidement lorsqu’il est exposé à certains solvants, hydrocarbures et huiles agressifs. De plus, les noyaux en acier souvent utilisés dans ces plaques les rendent exceptionnellement lourdes, nécessitant des cadres de presse renforcés et des dispositifs de déplacement de plaques robustes.
Les installations doivent décider comment disposer les plaques dans le cadre de la presse. Cette décision a un impact direct sur le coût d’investissement initial et sur la teneur en humidité finale du gâteau.
Pack complet de membranes : chaque plaque de la presse est une plaque à membrane. Lorsque la phase de compression commence, une pression est appliquée simultanément des deux côtés de chaque chambre. Cette configuration offre la réduction de volume maximale absolue, les temps de cycle les plus rapides possibles et le gâteau le plus sec. Cela nécessite également l’investissement initial le plus élevé et les coûts de remplacement à long terme les plus élevés.
Pack mixte (en alternance) : Le pack alterne une plaque à membrane avec une plaque à chambre encastrée standard. Lorsque le liquide de compression pénètre dans la plaque à membrane, la membrane se dilate vers l'extérieur, comprimant le gâteau dans sa propre chambre et poussant contre le gâteau dans la chambre en retrait adjacente. Cette configuration réduit de moitié le nombre de plaques à membrane coûteuses. Il réduit considérablement les coûts d’équipement initiaux tout en offrant une excellente réduction de l’humidité. Il s'agit de la configuration la plus courante pour les applications industrielles standards.
Les presses à membranes standards fonctionnent à des pressions de compression comprises entre 7 et 10 bars. Pour de nombreuses applications municipales et industrielles standards, cela permet une réduction adéquate de l’humidité. Cependant, certains matériaux retiennent l’eau avec une immense force capillaire. Briser cette tension superficielle nécessite une énergie mécanique beaucoup plus importante.
Un filtre-presse à membrane haute pression fonctionne à des pressions de compression allant de 15 à 30 bars, et parfois plus élevées dans les applications minières spécialisées. Ces pressions extrêmes surmontent les fortes forces capillaires qui retiennent l’eau à l’intérieur des fines particules. Les plaques de polypropylène standard se briseraient instantanément sous ces charges. Les plaques haute pression utilisent des géométries internes spécialisées, des profils d'âme plus épais et des matériaux renforcés pour résister aux contraintes massives.
Les systèmes à haute pression ne sont pas nécessaires pour les matériaux facilement déshydratés comme le sable grossier ou les déchets organiques fibreux. Ils sont obligatoires pour les particules ultrafines et difficiles. Les résidus miniers contiennent souvent des particules d’argile submicroniques qui retiennent l’humidité tenace. Le traitement chimique génère des boues complexes et hautement compressibles. avancée des boues La déshydratation dans les usines métallurgiques nécessite une pression élevée pour atteindre les niveaux de siccité stricts requis pour la conformité des décharges ou les opérations de fusion en aval.
Faire fonctionner un filtre-presse à 30 bars nécessite une refonte structurelle complète de l’équipement. Vous ne pouvez pas simplement installer des plaques haute pression dans un cadre standard. L’ensemble du système doit être conçu pour supporter la charge.
Vérins hydrauliques renforcés : le système de fermeture hydraulique doit générer suffisamment de force de serrage pour contrecarrer les forces de séparation internes massives générées lors d'une compression de 30 bars. Si le cylindre est sous-dimensionné, le paquet de plaques s'ouvrira, pulvérisant une boue à haute pression à travers l'installation.
Cadres robustes : Les barres latérales ou les poutres aériennes doivent être fabriquées en acier à haute résistance pour éviter tout étirement ou rupture sous la charge.
Skids à eau haute pression : La pression d’eau standard de l’usine est insuffisante. Les installations doivent installer des pompes centrifuges à plusieurs étages dédiées, des entraînements à fréquence variable (VFD) et des collecteurs haute pression pour fournir l'eau de compression de manière sûre et cohérente.
Pompes d'alimentation spécialisées : des pompes volumétriques à haute pression (telles que des pompes à piston-membrane) sont nécessaires pour garantir que la chambre est correctement remplie de boue dense avant le début de la compression à haute pression.
L’augmentation du coût initial de l’hydraulique haute pression et des plaques spécialisées est substantielle. Cependant, les économies opérationnelles justifient systématiquement l’investissement dans des applications à grand volume. Des gâteaux plus secs signifient que moins de camions de transport quittent l"installation chaque semaine. Ils réduisent considérablement la consommation de gaz naturel ou d"électricité nécessaire au séchage thermique en aval. De plus, une phase de compression à haute pression optimise la durée globale du cycle. Au lieu de faire fonctionner une pompe d"alimentation pendant deux heures à faible efficacité pour remplir la chambre, les opérateurs peuvent faire fonctionner la pompe d"alimentation pendant 45 minutes et la faire suivre d"une compression rapide à haute pression de 15 minutes. Cela augmente le débit quotidien global et réduit l"usure des pompes d"alimentation.
La transition de la technologie de chambre encastrée standard à la technologie à membrane introduit des défis opérationnels spécifiques. Les installations doivent adapter leurs protocoles de maintenance, mettre à niveau leurs systèmes de contrôle et former leurs opérateurs pour éviter de graves dommages aux équipements.
Il s’agit du risque opérationnel le plus critique associé aux filtres-presses à membrane. Gonfler des membranes dans des chambres partiellement remplies ou complètement vides conduit à un désastre immédiat. La membrane est conçue pour appuyer contre un gâteau de matériau solide. Si la chambre est vide, la membrane s"étend à travers le vide jusqu"à dépasser sa limite élastique. Cela provoque une déformation grave de la plaque, une rupture de la membrane ou une défaillance catastrophique de l"âme de la plaque. Les opérateurs doivent mettre en œuvre une surveillance stricte de la pression d’alimentation. Des verrouillages de sécurité automatisés doivent empêcher le lancement de la séquence de compression si la pression d"alimentation cible n"est pas atteinte pendant la phase de remplissage.
Les presses à membrane nécessitent une intégration avancée d’un contrôleur logique programmable (PLC). Le fonctionnement manuel repose sur des conjectures de l"opérateur, ce qui est inefficace et très risqué. Les systèmes modernes utilisent des débitmètres magnétiques sur la conduite d"évacuation du filtrat. L"automate surveille ce débit en permanence. Lorsque le débit descend en dessous du point de consigne programmé, l"automate arrête automatiquement la pompe d"alimentation, ferme les vannes d"isolement et déclenche la pompe à eau de compression. Cette automatisation optimise les temps de cycle, garantit une sécheresse constante du gâteau et élimine complètement le risque qu"un opérateur déclenche une pression sur une chambre vide.
Les membranes sont des composants consommables. Ils fléchissent sous haute pression à chaque cycle. Au fil du temps, le matériau se fatigue, durcit et finit par se fissurer. Les opérateurs doivent reconnaître cette réalité et s’y préparer. Établissez des calendriers de maintenance prédictive basés sur le nombre total de cycles. Une membrane PP standard peut durer de 10 000 à 20 000 cycles selon les paramètres de fonctionnement. Sélectionnez des modèles à membrane remplaçable plutôt que des plaques entièrement soudées. Cela permet aux équipes de maintenance de remplacer la surface flexible pendant les temps d"arrêt programmés sans jeter la plaque centrale coûteuse, ce qui réduit considérablement les dépenses opérationnelles à long terme.
De nombreuses installations tentent d"équiper les presses standard existantes de plaques à membrane pour économiser de l"argent. Cela nécessite une évaluation structurelle et hydraulique rigoureuse par un ingénieur qualifié. Un cadre existant peut ne pas supporter en toute sécurité les forces internes accrues. Le vérin hydraulique pourrait ne pas avoir la pression de maintien requise, ce qui entraînerait des éruptions dangereuses. De plus, l"installation doit installer de nouveaux collecteurs de plomberie, vannes et réservoirs d"eau pour le liquide pressé. Dans de nombreux cas, le coût de rénovation d’un ancien châssis se rapproche du coût d’achat d’une presse à membrane spécialement conçue.
Les calculs théoriques de réduction de l’humidité sont totalement insuffisants pour l’approbation des dépenses en capital. La variabilité des boues, la distribution granulométrique, la composition chimique et la compressibilité changent considérablement d"un site à l"autre. Un lisier dans une usine peut se comporter complètement différemment d’un lisier apparemment identique dans une autre usine. Les données empiriques sont obligatoires.
S"appuyer sur des fiches techniques génériques conduit à des équipements sous-dimensionnés, à des objectifs d"humidité manqués et à des goulots d"étranglement opérationnels. Les tests en conditions réelles éliminent ce risque. Il fournit des données concrètes et spécifiques au site pour un dimensionnement précis des équipements, une sélection de pompes et une modélisation du retour sur investissement financier.
La validation se déroule en deux phases distinctes. Les deux sont essentiels à la réussite de la mise en œuvre et à l’atténuation des risques.
Tests à l'échelle du banc : effectués en laboratoire à l'aide d'une petite presse d'essai à chambre unique (généralement 250 mm). Cette phase établit la faisabilité initiale. Les techniciens testent divers tissus filtrants, optimisent le conditionnement chimique, déterminent le dosage correct de floculant et fournissent une estimation de base de la réduction de l'humidité.
Test pilote : effectué sur site à l'aide d'une unité montée sur patins (généralement 470 mm ou 630 mm). La presse pilote traite le lisier vivant directement du processus de l'usine pendant plusieurs jours ou semaines. Les tests de filtre-presse à l'échelle pilote valident les temps de cycle, l'efficacité du lavage, la durabilité de la membrane et le débit réel dans des conditions réelles, en capturant les variations normales du processus et les conditions perturbées.
Lors des tests pilotes, les opérateurs doivent documenter méticuleusement des points de données spécifiques. Enregistrez la densité, le pH et la température des aliments entrants. Identifiez la pression de compression optimale et la durée exacte requise pour atteindre le déplacement maximal du liquide. Surveillez en permanence la clarté du filtrat pour garantir que le tissu filtrant sélectionné empêche les solides de s"infiltrer. Enfin, mesurez le pourcentage final exact de matières solides du gâteau à l’aide d’un analyseur d’humidité. Ces mesures constituent la base absolue de la spécification finale de l’équipement et du bon de commande.
Un filtre-presse à membrane est le choix définitif lorsque les coûts d"élimination en aval, les exigences de séchage thermique ou les valeurs de récupération du produit dépassent l"investissement initial en équipement. La compression mécanique secondaire surmonte les limites physiques des pompes d"alimentation standard, fournissant des gâteaux toujours plus secs et des temps de cycle plus courts. Basez votre sélection finale d"équipement sur des données empiriques concernant la pression de compression requise, la compatibilité chimique et la configuration optimale du pack.
Suivez les étapes suivantes pour faire avancer votre projet de déshydratation :
Auditez vos coûts actuels d’élimination des boues et de séchage thermique afin d’établir une base financière stricte pour les calculs de retour sur investissement.
Recueillir des échantillons de boue représentatifs pendant la production normale et dans des conditions perturbées pour analyse en laboratoire.
Engagez un ingénieur d’application pour effectuer des tests de filtration à l’échelle laboratoire sur votre matériau spécifique afin de déterminer la faisabilité initiale.
Déterminez si votre procédé nécessite la résistance chimique des plaques PP ou l"élasticité des membranes en caoutchouc en fonction de la composition de votre boue.
Planifiez un test pilote sur site pour valider les temps de cycle, finaliser le dimensionnement de l"équipement et prouver les capacités de réduction de l"humidité avant l"approbation des investissements.
R : Une presse à chambre encastrée repose uniquement sur la pompe d’alimentation pour pousser le liquide à travers le tissu filtrant. Une presse à membrane ajoute une compression mécanique secondaire. Il gonfle des plaques flexibles avec de l"eau ou de l"air sous pression pour comprimer physiquement le gâteau, chassant ainsi l"humidité interstitielle emprisonnée que les pompes ne peuvent pas éliminer.
R : La réduction de l’humidité varie considérablement selon le matériau et la taille des particules. Cependant, les presses à membrane atteignent généralement une teneur en humidité finale inférieure de 10 à 30 % par rapport aux presses à chambre encastrées standard. Cette réduction significative réduit considérablement les coûts de transport en aval et de séchage thermique.
R : L’eau sous pression est fortement recommandée pour des raisons de sécurité et de performance. L"eau est incompressible. Si une plaque tombe en panne, la pression chute instantanément et en toute sécurité. L"air comprimé emmagasine une énergie cinétique considérable et présente un risque d"explosion important. L"air est strictement limité aux applications basse pression inférieure à 7 bars.
R : Les presses à membrane standard fonctionnent entre 7 et 10 bars. Les systèmes haute pression fonctionnent entre 15 et 30 bars. Certaines applications minières spécialisées dépassent même 30 bars pour extraire l"humidité capillaire tenace des particules d"argile ultrafines et des boues métallurgiques.
R : Choisissez des plaques en polypropylène (PP) pour les environnements hautement corrosifs, les températures élevées ou les applications nécessitant un assainissement strict. Choisissez des membranes en caoutchouc lorsque vous avez besoin d’une élasticité maximale, d’une compression mécanique extrême ou lorsque vous traitez des boues très abrasives qui useraient les plastiques rigides.
R : Un pack mixte alterne une plaque à membrane avec une plaque à chambre encastrée standard dans tout le cadre de la presse. Une fois gonflée, la membrane comprime le gâteau dans les deux chambres adjacentes. Cette configuration réduit les coûts d’équipement initiaux tout en offrant une excellente réduction de l’humidité.
R : Parfois, mais cela nécessite une évaluation technique stricte. Le châssis et les vérins hydrauliques existants doivent être suffisamment solides pour résister aux forces de séparation internes accrues. Vous devez également installer de nouveaux collecteurs de plomberie, vannes et pompes pour fournir le liquide pressé en toute sécurité.


